Galvaniz Kaplama Yüzey Hazırlığı
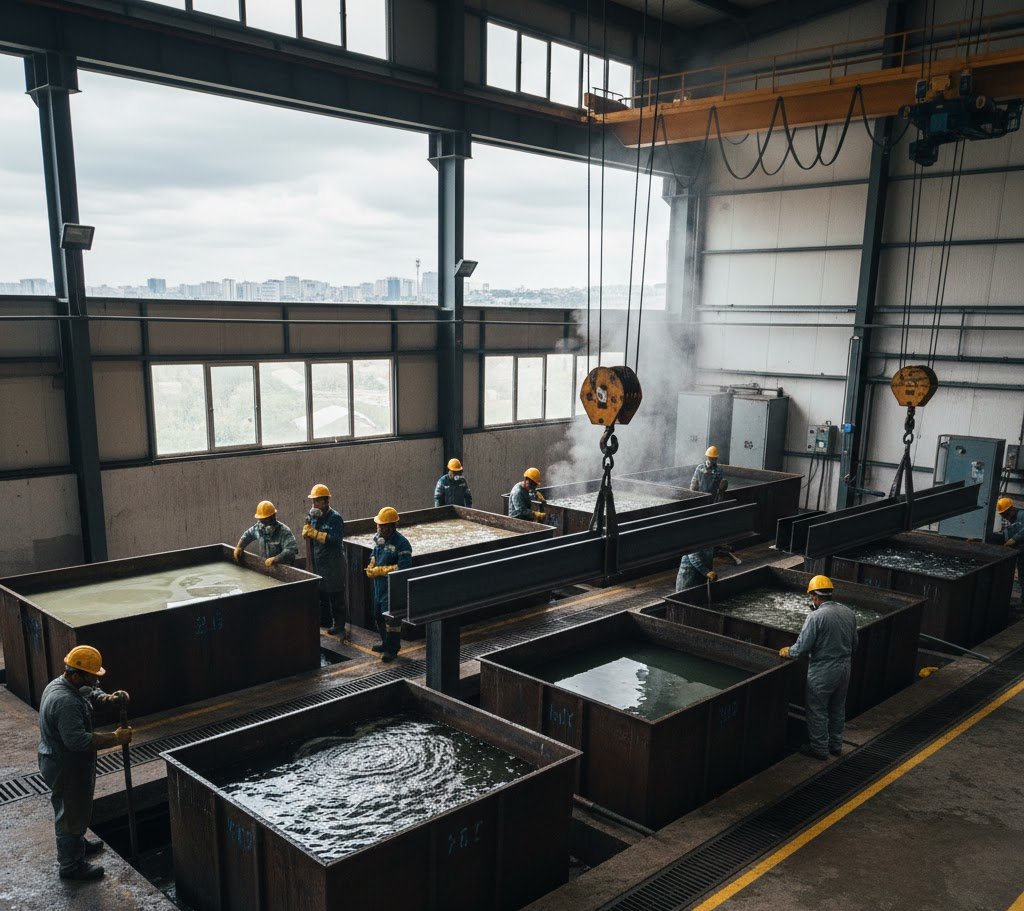
Galvaniz kaplama için yüzey hazırlığı, çelik yüzeyin korozyona karşı uzun ömürlü korunmasını sağlayan en kritik üretim adımlarından biridir. Yüzeyde bulunan yağ, pas, oksit, tufal ve üretim kalıntıları temizlenmeden yapılan galvaniz işlemi, çinko ile çelik arasında sağlıklı bir bağ oluşmasını engeller.
Bu durum aşağıdaki sorunlara yol açabilir:
- Kaplamada soyulma ve kabarma
- Düzensiz kristal yapı
- Lekeli ve mat yüzey görünümü
- Erken korozyon oluşumu
Sektör verilerine göre galvaniz kaplama hatalarının büyük bölümü doğrudan yüzey hazırlığı eksikliğinden kaynaklanır. Bu nedenle yüzey hazırlığı, özellikle ağır sanayi ve altyapı projelerinde kalite kontrolün temelidir. Bu noktada Avrasya Galvaniz gibi ileri proses kontrolüne sahip tesisler, yüzey hazırlığını standart bir işlemden öte mühendislik süreci olarak ele alır.
Çinko Tutunması Yüzey Kalitesine Nasıl Bağlıdır?
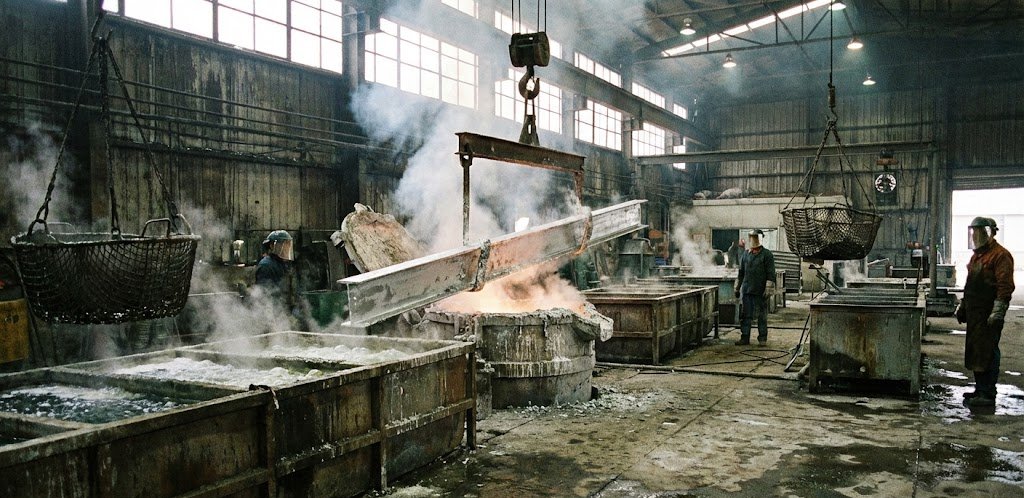
Galvanizleme sırasında çinko, çelik yüzey ile reaksiyona girerek alaşım tabakası oluşturur. Bu reaksiyonun güçlü olması için yüzeyin tamamen temiz ve aktif olması gerekir.
Yüzeyde kalan kalıntılar şu etkileri yaratır:
- Reaksiyon hızını düşürür
- Kaplama kalınlığını dengesiz hale getirir
- Lokal zayıf bölgeler oluşturur
Araştırmalar, iyi hazırlanmış yüzeylerde kaplama ömrünün birkaç kat daha uzun olduğunu göstermektedir. Bu nedenle profesyonel tesislerde yüzey hazırlığı yalnızca temizlik değil, aynı zamanda reaksiyon optimizasyonu olarak değerlendirilir.
Galvaniz Kaplama Öncesi Yüzey Hazırlığı Aşamaları
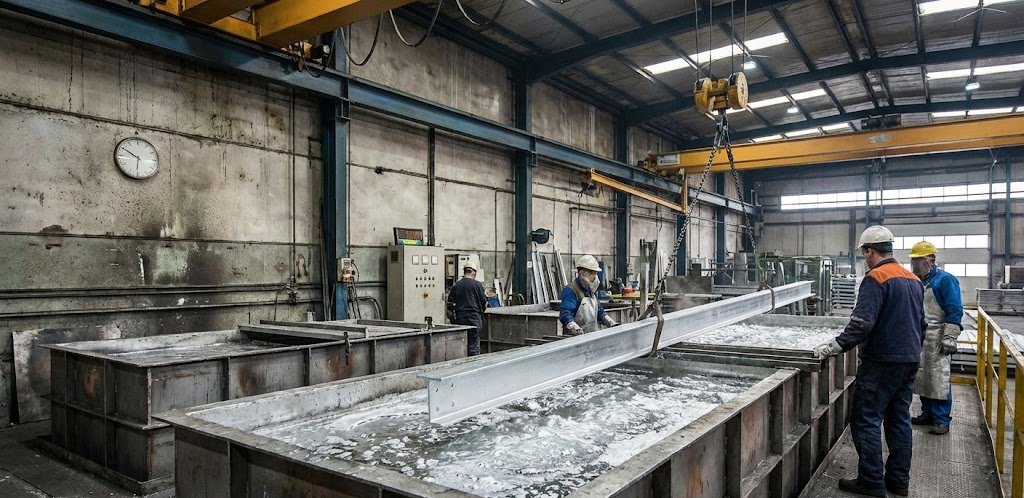
Yüzey hazırlığı birden fazla işlemin birleşiminden oluşur. Her adım bir sonrakini doğrudan etkiler. Endüstriyel tesislerde bu süreçler otomasyon ve sürekli ölçüm sistemleri ile yönetilir.
Yağ Alma İşlemi
Yağ alma, yüzeydeki organik kirleri temizlemek için uygulanır.
Temel parametreler:
- Sıcaklık: 50–70°C
- Süre: 5–15 dakika
- Alkali bazlı kimyasallar kullanılır
Yetersiz yağ alma durumunda:
- Asitleme etkisiz kalır
- Kaplama tutunması zayıflar
Gelişmiş tesislerde yağ alma banyoları sürekli filtrasyon ve kimyasal dengeleme ile kontrol edilir. Avrasya Galvaniz bu aşamada mikron seviyesinde temizlik sağlayan proses yönetimi ile öne çıkar.
Durulama Aşaması
Yağ alma sonrası yüzeydeki kimyasalların temizlenmesi gerekir.
Bu aşamada dikkat edilen noktalar:
- Su kalitesi (iletkenlik ve pH)
- Çok kademeli durulama sistemi
- Kimyasal taşınmanın önlenmesi
Çok aşamalı durulama sistemleri, su tüketimini azaltırken proses verimliliğini artırır. Modern galvaniz tesislerinde bu sistemler standart hale gelmiştir.
Asitleme İşlemi
Asitleme, yüzeydeki pas ve oksitlerin çözülmesini sağlar.
Genellikle:
- Hidroklorik asit kullanılır
- %10–18 konsantrasyon tercih edilir
- 10–30 dakika uygulanır
Eksik veya hatalı asitleme şu sorunlara neden olur:
- Yüzeyde lekeler
- Zayıf kaplama
- Homojen olmayan yapı
Profesyonel uygulamalarda inhibitör kullanımı ile metal kaybı kontrol altına alınır ve proses stabilitesi sağlanır.
Son Durulama ve Nötralizasyon
Asitleme sonrası yüzeyde kalan asit mutlaka temizlenmelidir.
Aksi durumda:
- Çinko banyosu kirlenir
- Kaplama kalitesi düşer
- Reaksiyon dengesi bozulur
Yüksek kalite hedefleyen tesislerde deiyonize su kullanımı yaygındır.
Flaks Uygulaması
Flaks, çinko ile çelik arasındaki reaksiyonu optimize eden önemli bir aşamadır.
Görevleri:
- Yüzeyi oksitlenmeye karşı korur
- Çinko ıslanmasını artırır
- Kaplama homojenliğini sağlar
İdeal flaks yoğunluğu:
- 18–22 Baumé aralığı
Flaks yoğunluğunun doğru yönetilmesi, kaplama kalitesinde belirleyici rol oynar. Avrasya Galvaniz gibi tesislerde bu değerler refraktometre ile sürekli ölçülerek kontrol altında tutulur.
Kurutma Süreci
Flaks sonrası yüzey kurutularak galvaniz banyosuna hazırlanır.
Genellikle:
- 100–120°C sıcaklık uygulanır
Yetersiz kurutma şu riskleri oluşturur:
- Çinko sıçraması
- Kaplama kusurları
- Dengesiz yüzey
Homojen kurutma, özellikle büyük ve kompleks parçalar için kritik bir kalite kriteridir.
Mekanik Yüzey Hazırlığı Ne Zaman Gerekir?
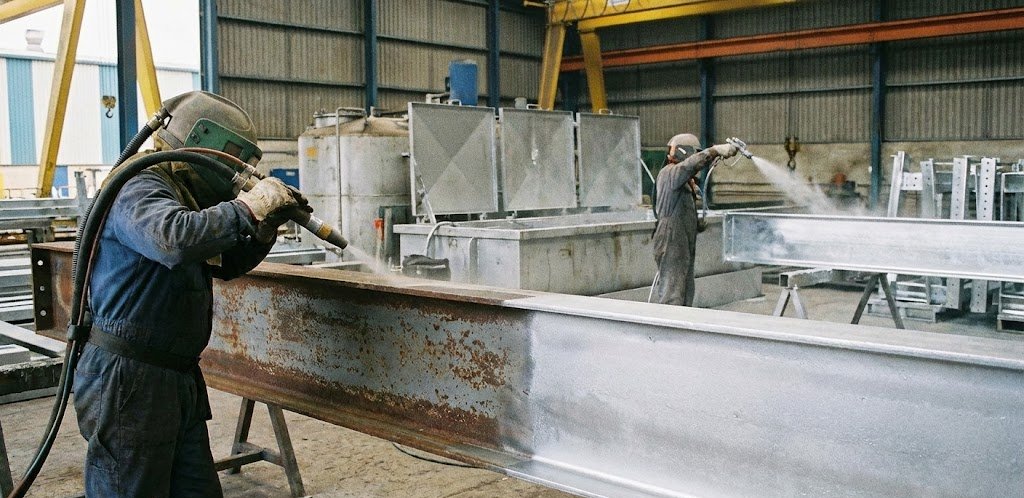
Kimyasal temizlik yeterli olmadığında mekanik yöntemler devreye girer.
Kullanılan yöntemler:
- Kumlama
- Bilya püskürtme
- Taşlama
Kumlama
Kumlama ile yüzey hem temizlenir hem de pürüzlendirilir.
Avantajları:
- Ağır oksitleri temizler
- Homojen yüzey sağlar
- Tutunma gücünü artırır
ISO 8501-1 standardına göre Sa 2.5 seviyesi hedeflenir.
Bilya Püskürtme
Bu yöntem yüzey dayanımını artırmaya yardımcı olur.
Etkileri:
- Mikro yapı düzenlenir
- Yüzey gerilimi dengelenir
- Yorulma dayanımı artar
Galvaniz Kaplama Kalitesini Belirleyen Faktörler
Aşağıdaki teknik faktörler kaplama performansını doğrudan etkiler:
- Yüzey temizliği
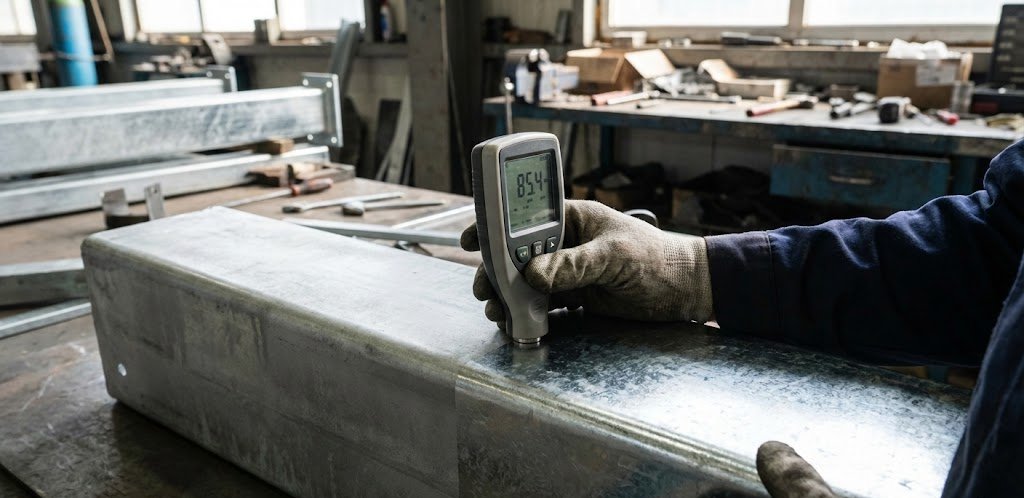
- Pürüzlülük (Ra değeri)
- Flaks yoğunluğu
- Metal kompozisyonu
- Proses kontrolü
Teknik Karşılaştırma Tablosu
|
Faktör |
Etkisi |
Performans Katkısı |
|
Yüzey Temizliği |
Tutunma |
Yüksek |
|
Asitleme |
Reaksiyon |
Yüksek |
|
Flaks |
Homojenlik |
Orta-Yüksek |
|
Kurutma |
Kusur azaltma |
Orta |
|
Pürüzlülük |
Yapışma |
Orta |
Yüzey Hazırlığında Yapılan Hatalar
Sık yapılan hatalar ve sonuçları:
- Yetersiz yağ alma → Soyulma
- Eksik asitleme → Lekelenme
- Hatalı flaks → Pütürlü yüzey
- Yetersiz kurutma → Sıçrama ve boşluk
Bu hatalar hem kaliteyi düşürür hem de maliyeti artırır.
Yüzey Hazırlığında Dikkat Edilmesi Gerekenler
Daha yüksek performans için:
- Parçalar nemden korunmalıdır
- Kaynak kalıntıları temizlenmelidir
- Keskin kenarlar düzeltilmelidir
- Bekleme süresi minimum tutulmalıdır
Bu tür uygulamalar kaplama ömrünü ciddi şekilde artırır.
Teknik Terimler
|
Terim |
Anlamı |
|
Flaks |
Yüzeyi reaksiyona hazırlayan kimyasal |
|
Tufal |
Oksit tabakası |
|
Baumé |
Yoğunluk ölçüsü |
|
Ra |
Pürüzlülük değeri |
|
İnhibitör |
Asit etkisini kontrol eden kimyasal |
Galvaniz kaplama için yüzey hazırlığı, tüm sürecin temelini oluşturur. Doğru uygulandığında çeliğin korozyon direnci artar, kaplama ömrü uzar ve yüzey kalitesi maksimum seviyeye ulaşır. Bu nedenle özellikle Avrasya Galvaniz gibi proses kontrolü yüksek tesislerle çalışmak, uzun ömürlü ve güvenilir sonuçlar elde etmek açısından kritik bir avantaj sağlar.